仪表号


 01:08
 01:22
砝码送检前的预处理与清洗步骤要点
不少客户送检时会遇到这样的情况:砝码外观看着挺干净,检定结果却出现偏差,或者被判"外观不合格"退回。追问下去,多半是送检前的预处理没做到位——表面残留油污、锈点未除、包装内的防锈油未擦净、砝码未等温就送检。预处理看似小事,直接决定检定能否一次通过。
一、为什么预处理会影响检定结果
检定是拿砝码与计量机构的标准器比对。表面附着物会带来两方面影响:一是附加质量,油污、锈层、贴纸残留都会让示值偏大;二是状态干扰,锈坑与划痕会影响外观判定,带磁性附着物还会干扰电磁力平衡式比较仪。温度不一致同样致命,刚从冷库或高温车间取出的砝码,表面温度与检定室温差数度,空气浮力与热气流都会带来读数波动。
二、预处理的标准步骤
1. 清点核对:按台账清点件数与规格,核对编号与上次检定证书是否一致,缺件的先补配再送检。
2. 外观初检:逐件检查有无锈点、划痕、磕碰变形、漆层脱落、提手裂纹。有裂纹与变形的直接停用,不送检。
3. 除油除尘:不锈钢件用无绒软布蘸无水乙醇单向擦拭,不用含氯清洁剂;铸铁件先用干布除粉尘,再用中性清洁剂擦洗并立即擦干,避免水分滞留字口与边角。
4. 除锈处理:出现浮锈的,用细砂纸或钢丝轮局部除锈至露出金属本色,除锈后重新配重并补涂防锈漆,不能带锈送检。
5. 等温静置:砝码与包装一同放入检定室或恒温室,静置不少于四小时,大规格铸铁件建议过夜,待其温度与室温一致。
6. 包装与清单:用软垫或专用盒分隔包装,避免运输磕碰;随附清单注明编号、规格、等级、数量与上次检定日期。
三、常见错误做法
1. 用机油或防锈油"保养"后直接送检:油膜厚度不均,附加质量被计入,结果必然偏大。送检前必须擦净。
2. 用强酸除锈:酸洗后残留在字口与缝隙,运输途中继续腐蚀,检定回来更糟。
3. 打磨过度:为去划痕把本体磨掉一层,质量偏差超出可修正范围,只能降级。
4. 临时从生产线抽取:未经等温、表面带料,检定数据不可用,白跑一趟。
5. 混装运输:不锈钢件与铸铁件混装,铸铁锈尘附着到不锈钢表面,返厂还要重新清洗。
四、送检前后的衔接
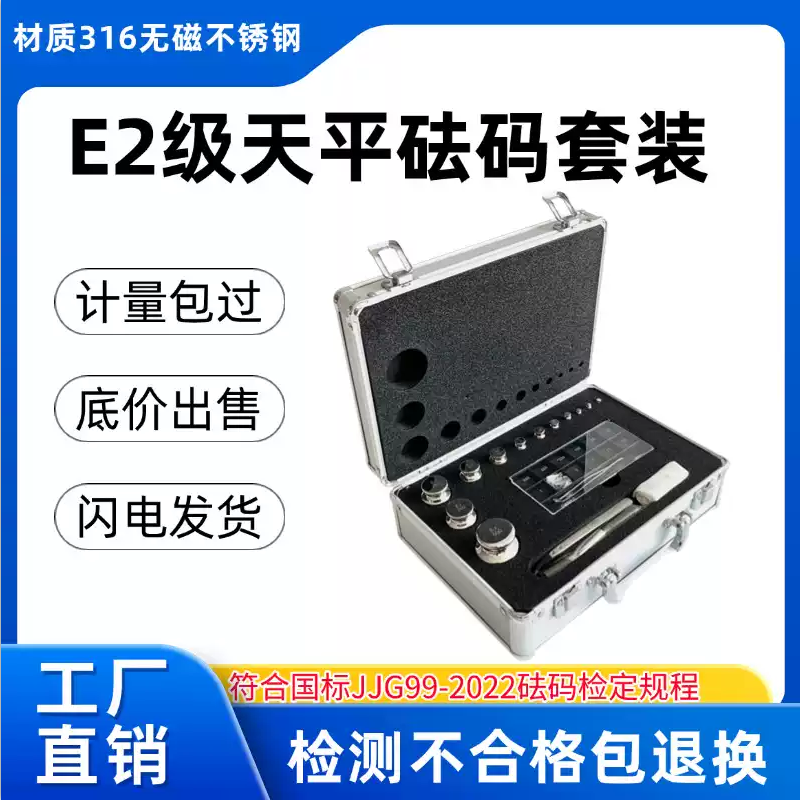
送检前把台账、上次证书与实物三者对齐;检定完成后核对证书上的编号与实测值,与出厂数据比对,偏差明显的要查清是使用磨损还是运输磕碰。检定不合格的,按公司政策可退换;属于使用原因造成的,可安排翻新与重新配重后再送检。